Thép carbon — ASTM A105/A105M
Chi tiết thép carbon rèn dùng trong đường ống. Ghi phiên bản tiêu chuẩn áp dụng cho đơn hàng.[4]
THÉP HỒNG QUANG
Lựa chọn đúng kết cấu · Đối chiếu đúng tiêu chuẩn
Ảnh giới thiệu sản phẩm · Quy cách giao hàng theo báo giá được xác nhận.
THÉP HỒNG QUANG / CATALOG KỸ THUẬT
Mặt bích cổ hàn WN nối hàn đối đầu với ống. Xem cách chọn bore, Class và mặt làm kín; hỏi hàng bằng quy cách có sẵn hoặc ghi các mục chưa rõ.
Hỏi hàng theo quy cách của bạn
Chưa biết Class, vật liệu hoặc chiều dày ống? Bạn có thể bắt đầu bằng cỡ ống và mô tả đang có; phần chưa rõ để trống.
Quy cách cung ứng, hồ sơ và thời gian giao được thống nhất trong báo giá. Các bảng bên dưới dùng để tham khảo kỹ thuật.
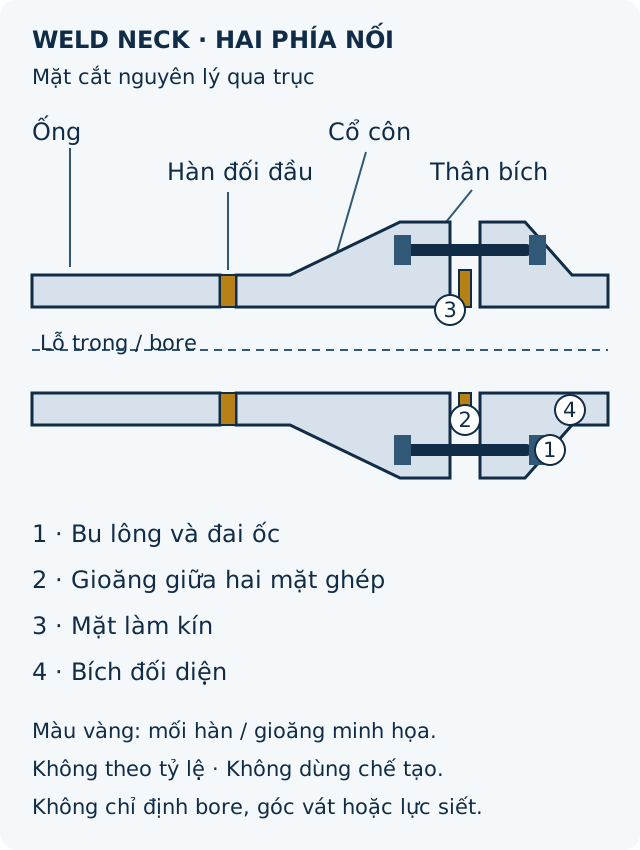
Xem thông số và bảng tra ↓Mặt bích Weld Neck (WN), còn gọi là mặt bích cổ hàn, nối với ống bằng mối hàn đối đầu ở đầu cổ. Phía thân bích ghép với van, thiết bị hoặc đoạn ống kế tiếp qua gioăng và bu lông. Điểm cần chú ý khi mua WN là bore — lỗ trong tại đầu hàn: hai bích cùng cỡ và Class vẫn có thể khác bore nếu dùng cho ống khác chiều dày.
Phần cổ dày dần từ đầu hàn về thân bích, giúp giảm tập trung ứng suất ở vùng chuyển tiếp. Đầu cổ và đầu ống được chuẩn bị mép vát để hàn đối đầu. [1] Sơ đồ dưới phân biệt đầu hàn phía ống với mặt ghép phía thiết bị.
| Kiểu nối | WN, hàn đối đầu với ống |
|---|---|
| Cỡ danh nghĩa | NPS (Nominal Pipe Size, cỡ ống danh nghĩa) hoặc DN (ký hiệu cỡ danh nghĩa); khác đường kính trong đo thực |
| Tiêu chuẩn kích thước | Tên và phiên bản áp dụng, ví dụ ASME B16.5 |
| Cấp áp lực | Class — cấp phân loại áp lực, đọc cùng vật liệu và nhiệt độ |
| Vật liệu | Tiêu chuẩn và mác, ví dụ ASTM A105 hoặc ASTM A182 F316L |
| Mặt làm kín | RF — mặt nổi; FF — mặt phẳng; RTJ — mặt rãnh |
| Ống ghép | Tiêu chuẩn ống, Schedule (Sch — quy cách chiều dày) hoặc đường kính ngoài–chiều dày, bore và đầu hàn |

Bốn cỡ dưới đây thuộc WN Class 150, A105/SA105, hình RF, Standard bore trong catalogue Weldbend 2010. Standard bore là bore chuẩn của catalogue; ống khác chiều dày có thể cần bore khác. Phạm vi bảng không bao gồm Class, mặt kín hoặc bore khác.
Vuốt ngang để xem đầy đủ các cột →
| NPS (cỡ danh nghĩa) | OD (mm) | C min (mm) | W (mm) | K (mm) | Y1 (mm) | B1 (mm) | M (mm) | Số lỗ | Ø lỗ (inch) |
|---|---|---|---|---|---|---|---|---|---|
| 1/2 | 90 | 9.6 | 30 | 21.3 | 46 | 15.8 | 60.3 | 4 | 5/8 |
| 1 | 110 | 12.7 | 49 | 33.4 | 54 | 26.6 | 79.4 | 4 | 5/8 |
| 2 | 150 | 17.5 | 78 | 60.3 | 62 | 52.5 | 120.7 | 4 | 3/4 |
| 3 | 190 | 22.3 | 108 | 88.9 | 68 | 77.9 | 152.4 | 4 | 3/4 |
Bảng tham khảo có phạm vi riêng được ghi phía trên. Hãy gửi cỡ, vật liệu và điều kiện làm việc để nhận quy cách phù hợp cho yêu cầu của bạn.
Chi tiết thép carbon rèn dùng trong đường ống. Ghi phiên bản tiêu chuẩn áp dụng cho đơn hàng.[4]
A182 bao quát nhiều mác thép hợp kim và inox; tên tiêu chuẩn phải đi cùng mác. “Inox 316” cần làm rõ mác đã được chỉ định, không tự đổi thành 316L. Với môi chất ăn mòn, gửi thành phần, nồng độ và nhiệt độ để người thiết kế xác nhận vật liệu.[4] [9] [10]
ASME B16.5 bao quát các nội dung như kích thước, dung sai, vật liệu, ký hiệu và áp suất–nhiệt độ của bích trong phạm vi tiêu chuẩn. Với bích, Class 150, 300, 400, 600, 900 và 1500 có phạm vi NPS 1/2 đến 24; Class 2500 có phạm vi NPS 1/2 đến 12. Đây là phạm vi của ASME B16.5, không xác nhận hàng sẵn tại Hồng Quang.[5]
Lựa chọn cuối cùng cần phù hợp môi chất, nhiệt độ, áp suất và thiết kế hệ thống.
Facing là kiểu mặt làm kín. Ba tên thường gặp cần phân biệt khi đọc yêu cầu mua:
| Mặt kín | Nhận dạng | Thông tin cần đối chiếu |
|---|---|---|
| RF — Raised Face, mặt nổi | Có vùng làm kín nhô lên | Mặt đối diện, hình học mặt ghép và gioăng theo cấu hình |
| FF — Flat Face, mặt phẳng | Mặt ghép phẳng | Mặt đối diện và yêu cầu gioăng trong hồ sơ |
| RTJ — Ring Type Joint, mặt rãnh | Có rãnh cho vòng gioăng kim loại | Mã rãnh/vòng, kích thước và vật liệu theo bản vẽ |
Kiểu mặt kín giúp nhận dạng bích, còn gioăng phải phù hợp kích thước mặt ghép và điều kiện làm việc. Riêng RTJ, mã vòng và rãnh là thông tin quan trọng để tránh mua một vòng kim loại chỉ giống về cỡ. [3][6]
NPS và DN cho biết cỡ danh nghĩa, không cho biết đường kính trong đo thực. Khi đối chiếu ống với đầu cổ WN, cần đọc thêm OD (đường kính ngoài ống), ID (đường kính trong) và t (chiều dày thành). Schedule (Sch) phải đọc cùng cỡ và tiêu chuẩn ống. B36.10 là một tiêu chuẩn kích thước ống thép; số ví dụ dưới lấy từ catalogue hãng. [7]
Ví dụ hai ống cùng NPS 2, theo hệ inch trong Weldbend Catalogue 63/2010, trang 139. STD (Standard) và XS (Extra Strong) là ký hiệu quy cách chiều dày ống; tại NPS 2 trong bảng này, STD tương ứng Sch 40, XS tương ứng Sch 80. [3]
| Quy cách tại NPS 2 | OD ống (inch) | t (inch) | ID ống (inch) | ID quy đổi (mm) |
|---|---|---|---|---|
| Sch 40 / STD tại cỡ này | 2.375 | 0.154 | 2.067 | 52.50 |
| Sch 80 / XS tại cỡ này | 2.375 | 0.218 | 1.939 | 49.25 |
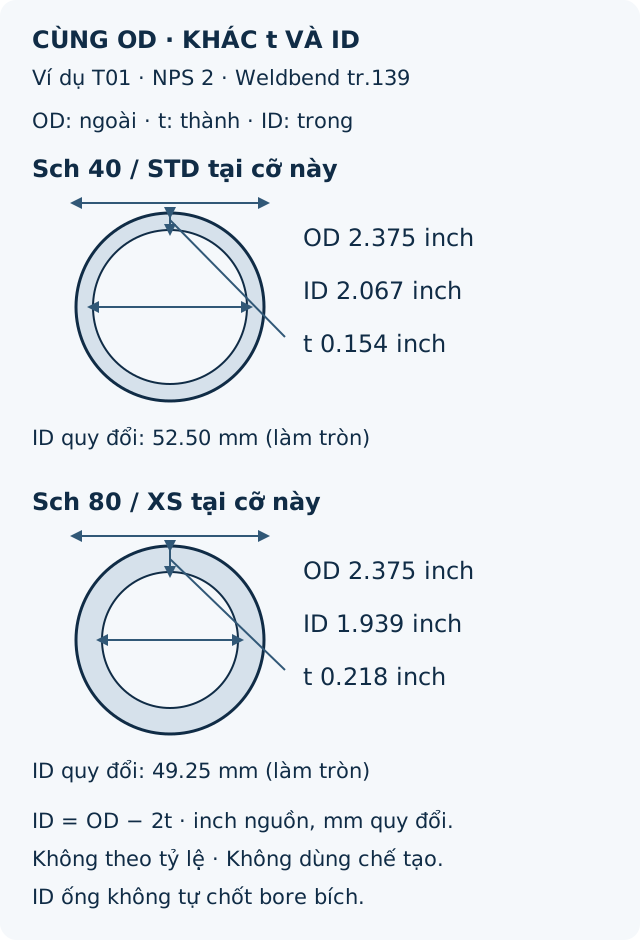
Cách kiểm là ID = OD − 2t. Với Sch 40: 2.375 − 2 × 0.154 = 2.067 inch; với Sch 80: 2.375 − 2 × 0.218 = 1.939 inch. Nhân 25.4 để đổi inch sang mm, rồi làm tròn hai chữ số như bảng. Số quy đổi đã làm tròn chỉ để đọc ví dụ, không phải dung sai chế tạo; giữ cùng hệ số liệu khi kiểm phép tính.
Tình huống mua: tuyến dùng ống NPS 2 Sch 80, nhưng báo giá chỉ ghi WN NPS 2 Class 150, Standard bore. Hãy bổ sung Sch 80 cùng tiêu chuẩn ống và đề nghị xác nhận bore/đầu hàn cho ống đó. Class mô tả cấp áp lực của bích, không tự xác định chiều dày ống. STD cũng không luôn đồng nghĩa Sch 40 ở mọi cỡ.
B1 của bích NPS 2 trong bảng trên là 52.5 mm, trong khi ID ống Sch 80 ở ví dụ là 49.25 mm. Chênh lệch này giải thích vì sao một dòng báo giá có đủ cỡ và Class vẫn có thể thiếu thông tin đầu hàn. Đây là so sánh hai bảng tham khảo, không phải chỉ dẫn gia công lại bore.
Class là cấp phân loại áp lực. Rating áp suất–nhiệt độ là áp suất cho phép trong bảng tương ứng với nhóm vật liệu, nhiệt độ và Class; Class 150 không có nghĩa cố định là 150 psi.
Ví dụ dưới lấy đúng cột Class 150, thép carbon Group 1.1 có A105, Weldbend Catalogue 63/2010, trang 161:
| Nhiệt độ theo nguồn (°C) | Áp suất theo bảng (bar) |
|---|---|
| −29 đến 38 | 19.6 |
| 100 | 17.7 |
| 200 | 13.8 |
Tình huống mua: cần đối chiếu bích A105 Class 150 cho tuyến ở 200°C. Bảng ví dụ cho 13.8 bar tại 200°C, thay vì 19.6 bar ở dải −29 đến 38°C. Khi so với áp suất thiết kế, đọc đúng nhóm vật liệu và nhiệt độ; một giá trị ở nhiệt độ phòng không đại diện cho tuyến nóng.
Bảng ví dụ [3] chỉ dùng cho nhóm vật liệu đã nêu; không dùng cho F304L/F316L, không nội suy giữa các điểm và không xác nhận phù hợp nhiệt độ thấp chỉ từ dải bảng. Khả năng làm việc của cả cụm còn cần kiểm ống, gioăng, bu lông và điều kiện thiết kế theo tài liệu áp dụng.
Khi mua thay thế, ảnh ký hiệu trên bích và ảnh mặt ghép giúp xác định điểm bắt đầu. Với bích đối diện, kiểm vòng tâm lỗ, số lỗ, đường kính lỗ và kiểu mặt kín; với phía ống, xác định bore, chiều dày và đầu hàn. Đo thêm khoảng lắp cho cổ bích nếu đoạn ống giữ nguyên vị trí. Hai bích cùng bốn lỗ chưa chắc ghép được, và ảnh nhìn ngang có thể bỏ sót rãnh RTJ. [3]
Slip On (SO), bích luồn, nhận ống vào lỗ rồi hàn góc phía trong và ngoài; ống có thể điều chỉnh vị trí dọc trước khi hàn. WN nối đối đầu ở đầu cổ nên công chuẩn bị và căn đầu hàn khác SO. [1][2] Nếu hai báo giá dùng hai loại bích này, hãy tách giá bích khỏi chi phí chuẩn bị, hàn và kiểm tra mối hàn để so cùng phạm vi. Việc đổi WN sang SO cần người phụ trách thiết kế xác nhận.
Với một tuyến đã có thiết kế, gửi một dòng gồm WN · cỡ · tiêu chuẩn kích thước/phiên bản · Class · mặt kín · tiêu chuẩn vật liệu/mác · quy cách ống ghép · bore/đầu hàn · số lượng. Kèm môi chất, áp suất và nhiệt độ thiết kế; bản vẽ hoặc bảng khối lượng phải có số hiệu và phiên bản sửa đổi.
Nếu chưa có quy cách đầy đủ, hãy bắt đầu bằng mục đích mua mới/thay thế, ký hiệu đọc được trên bích và ống, cỡ hoặc số đo có đơn vị, điều kiện vận hành đang biết và số lượng dự kiến. Ghi phần cần hỗ trợ, chẳng hạn bore cho ống Sch 80 hoặc mặt kín của bích thay thế. BOQ là bảng khối lượng vật tư.
Trước khi chốt báo giá, cần thống nhất:
MTC (Material Test Certificate) là hồ sơ thử vật liệu; heat code là mã mẻ vật liệu dùng trong đối chiếu truy xuất. Nếu dự án yêu cầu, hãy ghi rõ tài liệu và kết quả cần có, cùng liên kết với marking (dấu/ký hiệu trên sản phẩm) của lô giao. Chứng từ xuất xứ không thay báo cáo thử vật liệu; tên “CQ” chung chưa chỉ rõ những kết quả được xác nhận.
Khi nhận hàng, đối chiếu đơn mua và bản vẽ với loại bích, số lượng, marking/heat code, hồ sơ lô, kích thước, bore, mặt kín và đầu hàn theo phương pháp đã thống nhất. Nếu bề mặt hư hại hoặc quy cách khác đơn mua, ghi nhận rõ sai khác để người phụ trách dự án xử lý trước khi đưa vào lắp.
Thông tin đặt hàng và truy xuất tham khảo [3]. Khi chuẩn bị lắp, dùng quy trình hàn của dự án và hướng dẫn lắp cụm ghép bu lông phù hợp; [8] giới thiệu phạm vi hướng dẫn ASME PCC-1.
Điền tên và ít nhất một cách liên hệ. Thông số chưa rõ có thể để trống; ghi câu hỏi vào phần nhu cầu.
Cần trao đổi trực tiếp? Gọi 0902348659
Cho chúng tôi biết nhu cầu của bạn. Cần ít nhất email hoặc số điện thoại để phản hồi.
Tra cứu tài liệu tại website đơn vị phát hành. Tài liệu hãng là nguồn tham khảo; thương hiệu cung ứng và hồ sơ lô hàng được xác nhận trong báo giá.
Trang sản phẩm: cấu tạo WN và Long WN
Cổ côn, hàn đối đầu, ứng dụng hệ thống hơi và nhận dạng cổ dài.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Mô tả cấu tạo đầu bài
Ống luồn vào bích, điều chỉnh vị trí và hàn góc hai phía.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Catalogue 63, 2010: trang 86–87, 139, 161, 146–148, 22, 169
Số liệu minh họa đúng phạm vi từng bảng trong bài. Edition ASME nền chưa rõ; không dùng chiều cao RF do sai khác giữa hình và bảng.
Mở tài liệu gốc ↗Về danh sách nguồn ↑ASTM A105/A105M-24; A182/A182M-24b; DNV trên Bonney Forge trang 3
Phạm vi tiêu chuẩn vật liệu và cách viết tên mác; không chứng nhận lô hàng Hồng Quang.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Trang phạm vi ASME B16.5-2025
Phạm vi tiêu chuẩn; bảng số trong bài lấy catalogue 2010.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Brochure 2020, trang in 6–7
Chọn cấu hình gioăng cho mặt ghép và điều kiện làm việc.
Mở tài liệu gốc ↗Về danh sách nguồn ↑ISO 6708:1995, trang in 1; ASME B36.10-2022
Cỡ danh nghĩa và phạm vi kích thước ống; số ví dụ ống lấy Weldbend.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Trang phạm vi ASME PCC-1
Phạm vi hướng dẫn lắp cụm ghép bu lông.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Phiên bản lịch sử 24b
Phạm vi vật liệu rèn, không thay phiên bản hợp đồng.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Trang 3
Chỉ đối chiếu tên mác F304L/F316L; không chứng nhận lô bích.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Trang mô tả phạm vi
Kích thước ống thép; số ví dụ trong bài lấy Weldbend.
Mở tài liệu gốc ↗Về danh sách nguồn ↑Nguồn được đối chiếu ngày 2026-09-29. Bản toàn văn tiêu chuẩn được cung cấp theo điều kiện của đơn vị phát hành.
Tin nhắn chỉ xử lý trong trang này, chưa gửi cho nhân viên. Chọn Zalo hoặc biểu mẫu để gửi yêu cầu.